

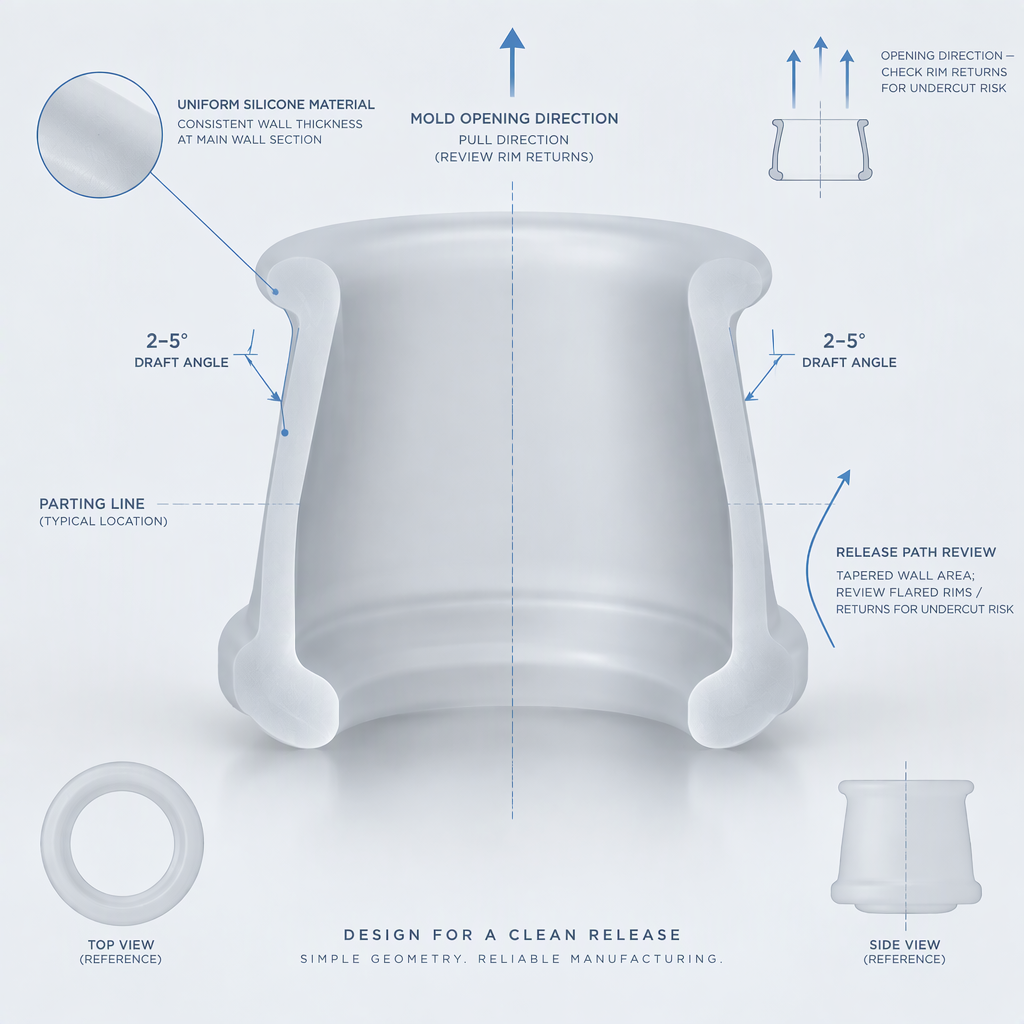
Inizia con la bozza come requisito di rilascio, non con un ripensamento cosmetico
Lo sformo è la rastremazione intenzionale sulle facce che corrono parallele alla direzione di apertura dello stampo e il suo compito pratico è quello di favorire il rilascio della parte in silicone stampata con meno raschiature, trascinamenti o danni alla superficie.
La guida alla progettazione dell'LSR fornisce esempi contestuali come 0,5° su alcune facce verticali, 2° per molte situazioni, 3° per chiusura o struttura leggera e 5° o più per struttura media; la stessa guida rileva inoltre che alcune parti in LSR poco profonde possono tollerare uno stiro molto basso o nullo quando la costruzione dello stampo lo consente.
Questi numeri non sono una regola universale per ogni bozza di progettazione di stampi in silicone perché la conicità necessaria cambia in base alla profondità della parete, allo spessore della parete, al comportamento del materiale, all'approccio di espulsione, al restringimento, alla finitura, alla struttura e al processo di produzione disponibile.
Abbina lo sformo alle caratteristiche che aumentano il rischio di sformatura
Quanto più una caratteristica aumenta la resistenza contro lo stampo, tanto più attentamente è necessario rivedere la bozza, la finitura, la linea di giunzione e la direzione di rilascio prima che un preventivo diventi un ordine di utensile.
| Input di progettazione | Perché influisce sul rilascio | Azione dell'acquirente prima della richiesta di offerta |
|---|---|---|
| Profondità della parete e altezza della faccia verticale | Le facce più profonde rimangono in contatto con lo stampo più a lungo durante il rilascio, quindi la decisione sul progetto diventa più importante. | Segnala pareti cosmetiche alte, maniche, corpi di bottiglie, custodie e nervature verticali nella revisione CAD. |
| Finitura o struttura superficiale | La struttura può comportarsi come tanti piccoli sottosquadri, aumentando la resistenza al rilascio e la quantità di spoglia necessaria. | Invia obiettivi di texture, aspettative di brillantezza ed eventuali disegni di modelli di presa con il pacchetto di preventivi. |
| Limiti di materiali e processi | Lo sformo richiesto dipende in parte dal comportamento del materiale, dal ritiro, dal metodo di espulsione e dalla capacità di produzione. | Chiedi allo stampatore di rivedere insieme la durezza del silicone scelto, il processo di stampaggio e la direzione di rilascio prevista. |
| Aree di chiusura | La guida LSR considera le aree di chiusura e strutturate come casi che potrebbero richiedere uno sformo maggiore rispetto a una semplice parete liscia. | Contrassegnare le chiusure, i terreni di tenuta, le aperture delle fessure e i labbri sottili in modo che l'attrezzista possa verificare l'usura e il rischio di rilascio. |
Trattare texture e sottosquadri come moltiplicatori del rischio di rilascio
Texture, loghi, caratteristiche di presa, fori, ganci e sottosquadri devono essere esaminati come moltiplicatori del rischio di rilascio perché possono aumentare la resistenza o bloccare la parte nello stampo.
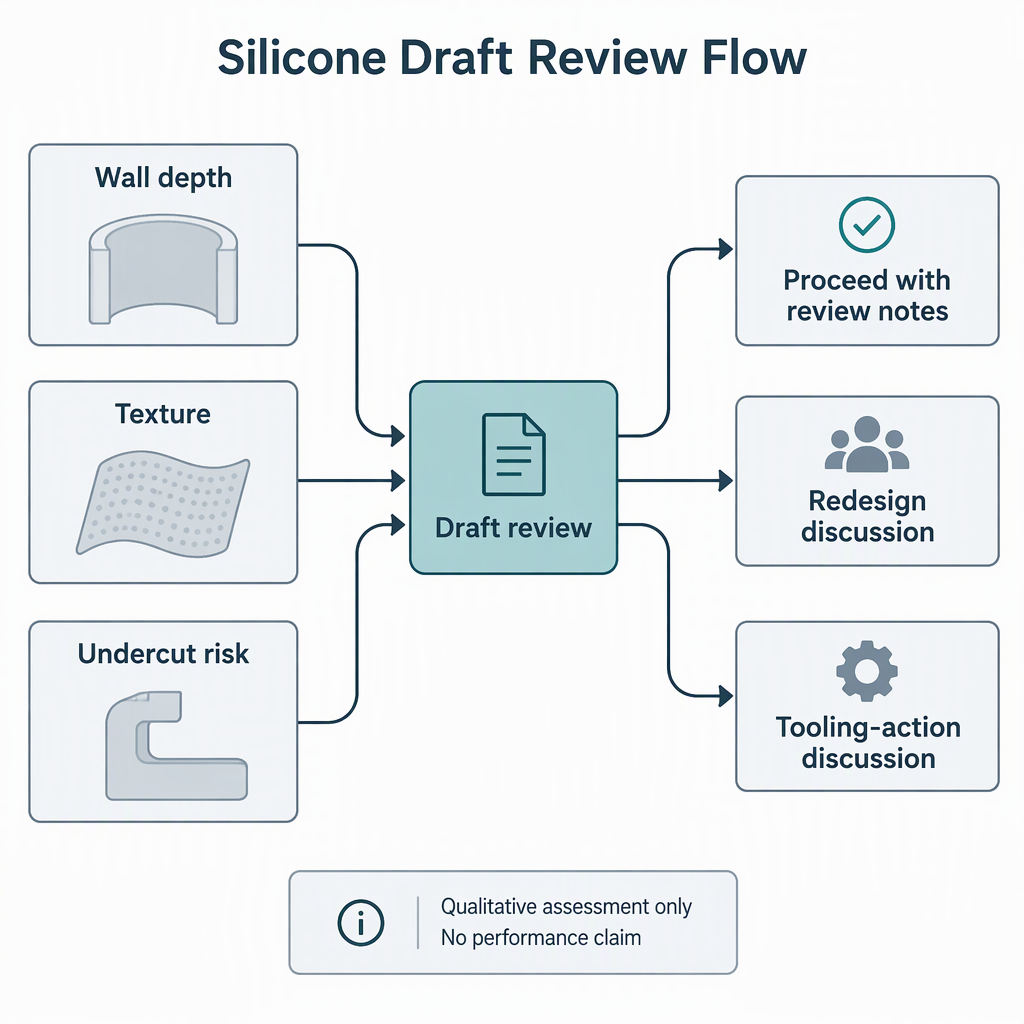
| Scenario caratteristico | Rischio di rilascio | Progetto pratico di decisione |
|---|---|---|
| Parete verticale liscia | Il rilascio dipende principalmente dalla profondità della parete, dal comportamento del materiale, dal ritiro e dalle condizioni di espulsione. | Utilizzare la linea di base della bozza dello stampatore, quindi regolare l'altezza e i requisiti estetici. |
| Texture leggera o superficie opaca | La struttura può creare micro-sottosquadri, quindi potrebbe essere necessario uno spigolo maggiore rispetto a una parete lucida. | Confermare la profondità e la direzione della trama prima che il disegno dello stampo venga congelato. |
| Sottosquadro funzionale | Un sottosquadro si proietta indietro nel corpo principale della parte e può rendere difficile o impossibile la sformatura quando è troppo profondo. | Decidere se la lavorazione può essere ammorbidita, spostata sulla linea di giunzione, divisa o gestita con un'azione di stampo più complessa. |
| Scatto profondo, gancio o labbro di ritorno | Se un sottosquadro è essenziale, può essere possibile un'azione dello stampo più complessa, ma può aumentare la complessità e i costi dell'attrezzatura. | Richiedi una revisione degli strumenti invece di dare per scontato che il silicone flessibile possa sempre essere estratto in modo pulito. |
Mantenere i file relativi alla qualità e alla conformità separati dalle bozze delle regole
I file di qualità e conformità aiutano a definire il percorso di approvazione del prodotto, ma non sostituiscono una revisione di rilascio dello stampo per bozza, struttura, sottosquadri e progettazione della linea di giunzione.
Per quanto riguarda il contesto del contatto alimentare, l'Istituto federale tedesco per la valutazione dei rischi spiega che il suo Le raccomandazioni BfR sui materiali a contatto con gli alimenti vengono regolarmente adeguate, non sono standard giuridicamente vincolanti e descrivono lo stato attuale della scienza e della tecnologia per determinati materiali a contatto con gli alimenti in condizioni stabilite.
Il funzionario Il database delle raccomandazioni BfR elenca la Raccomandazione XV per i siliconi ed elenca anche le categorie relative alla gomma per i materiali a contatto con gli alimenti.
- Per i prodotti in silicone da cucina, per bambini, per bevande o a contatto con gli alimenti, identificare a quale famiglia di documenti a contatto con gli alimenti si prevede che il prodotto sia indirizzato prima della selezione dei materiali e della revisione degli strumenti.
- Trattare le raccomandazioni BfR sul contatto alimentare come contesto tecnico e normativo, non come prova automatica che uno specifico fornitore o prodotto è certificato.
- Mitour Silicone si presenta come produttore OEM/ODM di silicone personalizzato rivolto all'Inghilterra per categorie quali bottiglie d'acqua pieghevoli, prodotti per neonati e bambini, regali promozionali, silicone da cucina, accessori cosmetici e di bellezza e prodotti per animali domestici.
- Chiedi al fornitore di fornire i rapporti di prova, le dichiarazioni, i gradi dei materiali e i documenti di qualità specifici del prodotto richiesti dal tuo mercato, rivenditore o importatore.
Costruisci la richiesta di offerta attorno ai dati che controllano il rilascio pulito
Una forte richiesta di offerta per il silicone dovrebbe mostrare la geometria, la finitura, le superfici sensibili al rilascio e i requisiti di documentazione che controllano le bozze delle decisioni, non solo le dimensioni esterne e il prezzo target.
- Invia disegni CAD 3D e 2D che identificano la direzione prevista per l'apertura dello stampo e tutte le superfici che corrono parallele a tale direzione.
- Contrassegnare superfici cosmetiche, superfici di tenuta, strutture di presa, loghi e aree in cui i segni di raschiatura o trascinamento sarebbero inaccettabili.
- Chiedere allo stampatore di confermare l'approccio di bozza per pareti lisce, chiusure, struttura leggera e struttura più pesante anziché applicare un angolo all'intera parte.
- Evidenzia sottosquadri, fori, ritorni, caratteristiche di snap e labbra profonde in modo che il produttore di utensili possa consigliare se è necessaria una riprogettazione o un'ulteriore azione sullo stampo.
- Condividi gli obiettivi di durezza del silicone, i requisiti di finitura, i problemi relativi alla profondità delle pareti e i vincoli previsti di espulsione o sformatura in modo che il fornitore possa collegare le decisioni sui materiali e sugli utensili.
- Per i beni di consumo regolamentati o a contatto con gli alimenti, includere nella revisione della stampabilità il percorso della documentazione richiesta, il mercato e le aspettative dei test dell'acquirente.
Separare le linee guida generali di progettazione dalle dichiarazioni di capacità del fornitore
Utilizza le pagine dei fornitori per comprendere l'ambito del servizio, quindi chiedi prove specifiche del progetto prima di fare affidamento su certificazioni, capacità, tempi di consegna, risultati dei clienti o dichiarazioni di prestazione.
Conclusione
La migliore strategia di bozza è quella che corrisponde al rischio di rilascio della parte in silicone effettiva, della finitura superficiale, della scelta del materiale e della costruzione dello stampo, quindi viene confermata prima dell'attrezzaggio.
Per un rilascio pulito dello stampo, iniziare con la bozza come requisito di producibilità, aumentare il controllo sulla struttura e sui sottosquadri ed evitare che i file di qualità vengano confusi con la prova di progettazione dello stampo.
- Lo sformo riduce la resistenza sulle facce di apertura dello stampo e deve essere rivisto tempestivamente.
- Gli esempi di bozze LSR sono utili punti di partenza, ma devono essere confermati rispetto alla geometria e al processo effettivi.
- I sottosquadri meritano una discussione sugli strumenti, non un presupposto predefinito secondo cui la flessibilità del silicone risolverà il rilascio.
Domande frequenti
Queste domande dell'acquirente aiutano a trasformare una discussione generale sulla bozza di progettazione di stampi in silicone in una revisione pratica degli strumenti.
Questo articolo può promettere il miglior angolo di sformo universale per ogni prodotto in silicone?
No. Lo sformo dipende dalla profondità e dallo spessore della parete, dal comportamento del materiale, dall'espulsione, dal restringimento, dalla finitura, dalla struttura e dalla capacità di produzione, pertanto l'angolo finale deve essere confermato per la parte effettiva.
Perché alcune parti in silicone possono utilizzare uno sformo inferiore rispetto alle parti in plastica rigida?
Alcune linee guida LSR consentono di estendere le regole di bozza per le parti poco profonde quando la costruzione dello stampo lo consente, ma ciò non elimina la necessità di rivedere i dettagli sul rischio di rilascio, sulla finitura e sull'attrezzatura.
Un'impugnatura in silicone strutturato necessita di più spiffero?
Spesso andrebbe rivisto per un maggiore sformo perché la texture può creare micro-sottosquadri e aumentare la resistenza durante il rilascio.
Si dovrebbero sempre evitare i sottosquadri nelle parti in silicone?
Non sempre, ma sottosquadri più profondi possono rendere difficile o impossibile la rimozione e i sottosquadri essenziali possono richiedere una riprogettazione o un’azione dello stampo più complessa.
I documenti a contatto con gli alimenti determinano la bozza dello stampo?
No. I documenti a contatto con gli alimenti aiutano a definire le aspettative sui materiali e sulla conformità, mentre la bozza è una decisione sulla stampabilità basata sulla geometria della parte, sulla finitura superficiale e sulle condizioni di rilascio.
Cosa dovrebbe inviare un acquirente prima di chiedere un preventivo per uno stampo in silicone?
Invia CAD, disegni, direzione di rilascio, finitura superficiale, dettagli di texture, superfici cosmetiche e di sigillatura, target dei materiali e qualsiasi requisito di documentazione che influisca sulla revisione del progetto.
Le categorie di servizi del fornitore possono dimostrare che una parte verrà rilasciata in modo pulito?
No. Le categorie di servizi possono mostrare se un fornitore lavora in aree rilevanti di prodotti in silicone, ma il rilascio pulito richiede comunque un DFM e una revisione degli strumenti specifici della parte.


