

Lo sfiato dello stampo in silicone aiuta a ridurre vuoti, bolle e riempimento incompleto fornendo all'aria intrappolata un percorso di fuga controllato, ma gli acquirenti dovrebbero esaminarlo insieme alla consegna del materiale, al percorso del flusso, alla funzione del vuoto, al controllo della temperatura, al bilanciamento del canale, alla geometria della parte e alla documentazione di qualità prima di approvare uno stampo o una richiesta di offerta.
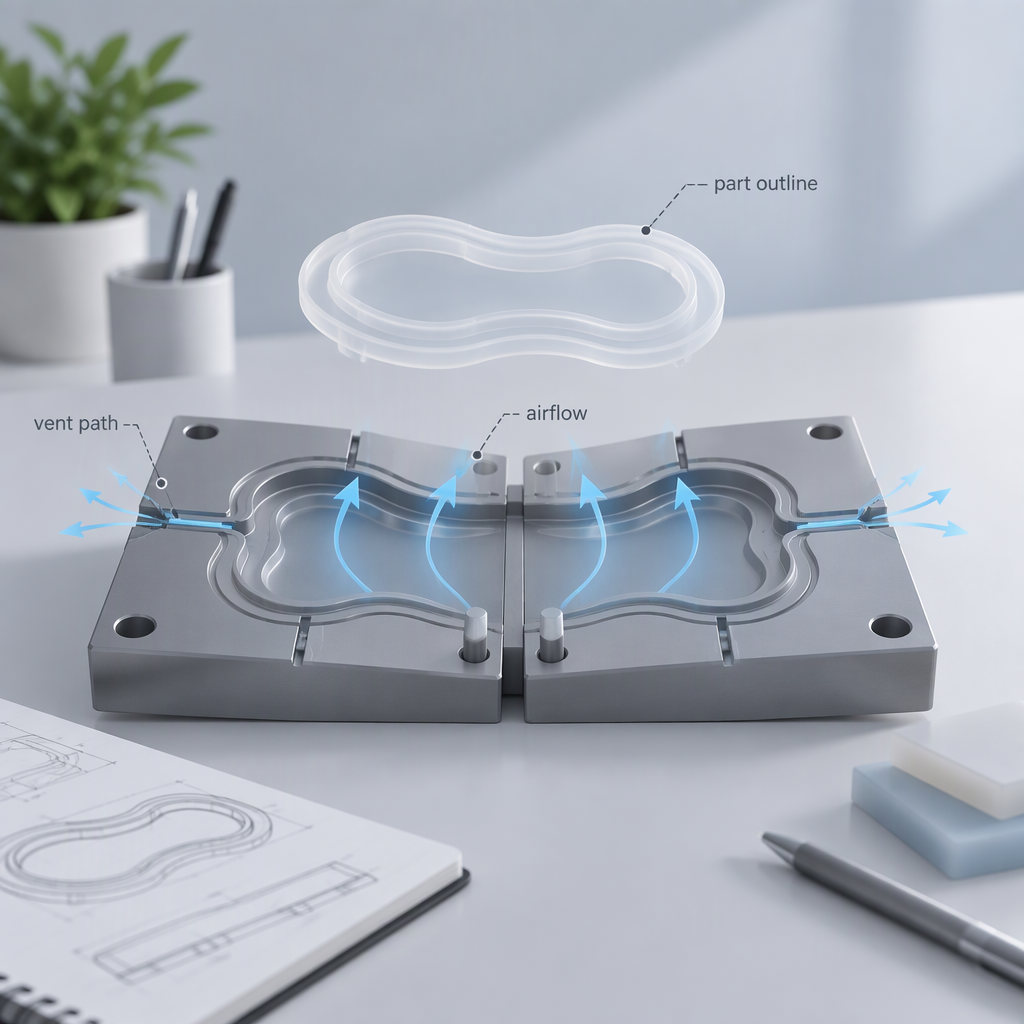
Cosa fa lo sfiato dello stampo nelle parti in silicone
Lo sfiato dello stampo consente all'aria e ai gas spostati di uscire dalla cavità, mentre la gomma siliconica liquida in due parti viene dosata, miscelata e polimerizzata a caldo in una parte elastomerica.
Per le conversazioni con gli acquirenti, è utile iniziare con il sistema materiale. Dow descrive la gomma siliconica liquida come un materiale siliconico in due parti, superfluo, utilizzato nello stampaggio a iniezione di liquidi e nei relativi metodi di fabbricazione. In questo contesto, lo sfiato non è un ripensamento cosmetico; fa parte del modo in cui la cavità si riempie in modo pulito.
Lo stesso principio di gestione dell'aria appare anche al di fuori dello stampaggio a iniezione: il tutorial sulla lavorazione del silicone di WACKER descrive la deaerazione sotto vuoto del silicone misto in due parti per applicazioni di invasatura senza vuoti, mostrando perché il controllo dell'aria intrappolata è importante nella lavorazione del silicone anche quando il design esatto dello stampo differisce.
Nelle parti stampate di consumo, una scarsa evacuazione può manifestarsi sotto forma di bolle, vuoti interni, bordi non riempiti, zone di ultimo riempimento dall'aspetto debole o superfici incoerenti. La giusta domanda dell'acquirente quindi non è solo 'L'utensile è dotato di prese d'aria?' ma 'In che modo il fornitore confermerà che il percorso di ventilazione, il flusso del materiale e la finestra di processo funzionano insieme per questa geometria?'
Perché l'aria rimane intrappolata prima che una parte in silicone sia completamente riempita
Le sacche d'aria si verificano quando la parte anteriore in silicone in avanzamento chiude una via di fuga prima che la cavità sia completamente riempita o quando le condizioni del processo aggiungono bolle più velocemente di quanto possano essere rimosse.
- La geometria crea aree di ultimo riempimento. Nervature sottili, tasche profonde, scritte, sottosquadri e lunghi percorsi di flusso possono spingere l'aria verso piccole zone terminali dove la fuga diventa difficile.
- Il bilanciamento del corridore e del cancello influisce sul riempimento. Se un'area si riempie prima di un'altra, l'aria intrappolata potrebbe rimanere in una zona della cavità ritardata o isolata.
- Le condizioni di ventilazione sono importanti. Gli sfiati bloccati o inefficaci riducono il percorso dell'aria disponibile, quindi un difetto può rimanere anche quando lo stampo sembra chiudersi normalmente.
- L'aria può entrare prima che lo stampo si riempia. Le linee guida sulla lavorazione del silicone relative alla miscelazione e alla deaerazione mostrano che l'aria intrappolata può formarsi prima che il materiale raggiunga la sua forma finale, pertanto la gestione del materiale a monte merita una revisione.
Questo è il motivo per cui una discussione sullo sfiato dovrebbe includere i disegni delle parti, la posizione del punto di accesso, le superfici estetiche previste e qualsiasi mappa dei difetti ricorrenti. Un vuoto in corrispondenza di un capo spesso, ad esempio, porta a una revisione diversa rispetto a una ripresa breve alla fine di un lungometraggio sottile.
Come diagnosticare se lo sfiato è la causa probabile
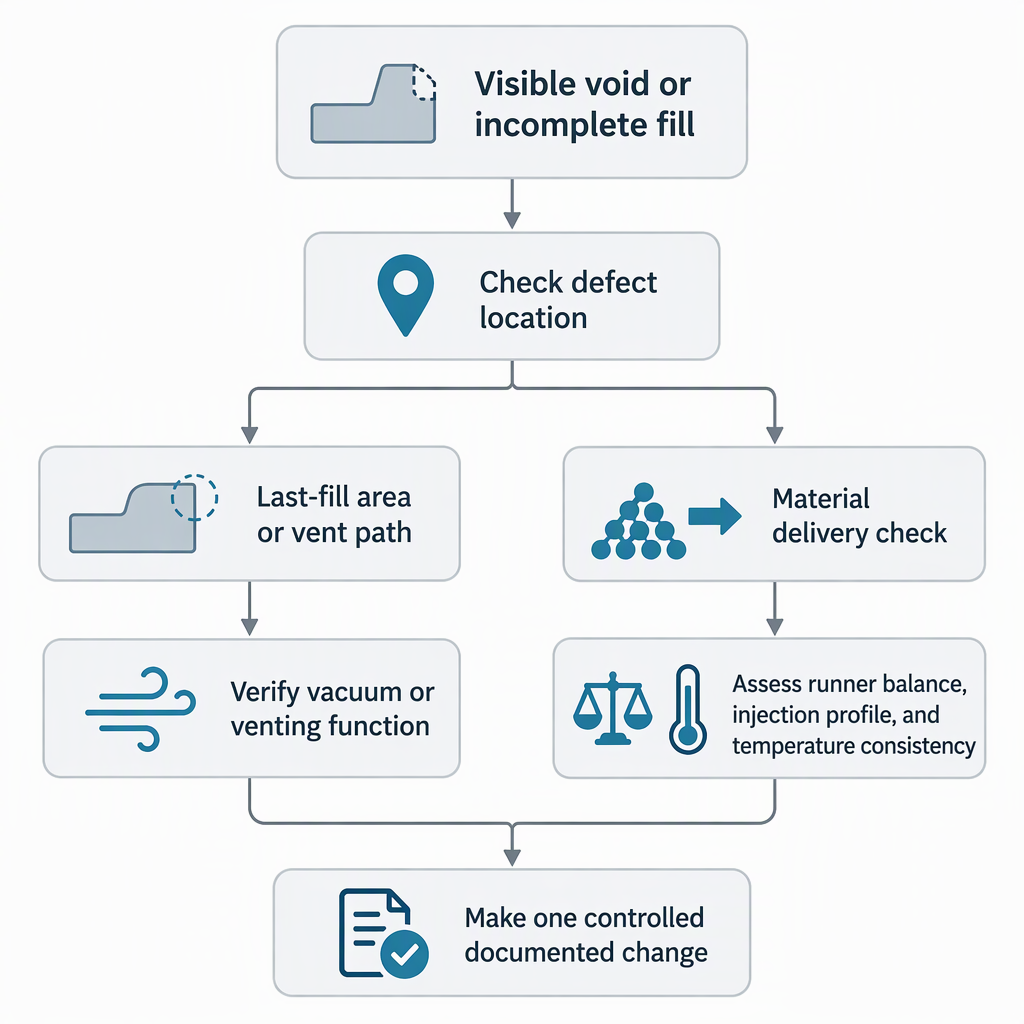
È più probabile che lo sfiato sia coinvolto quando i difetti si ripetono vicino alle aree dell'ultimo riempimento o ai percorsi di fuga bloccati, ma colpi brevi, bolle e riempimento insufficiente possono anche coinvolgere il vuoto, il bilanciamento del canale, l'erogazione del materiale, il profilo di iniezione, la temperatura e le condizioni dello stampo.
| Problema osservato | Domanda di revisione dell'acquirente | Perché è importante |
|---|---|---|
| Il vuoto o la bolla si ripetono nella stessa area dell'ultimo riempimento | Chiedere come è pianificata la fuoriuscita dell'aria e come verranno controllate le condizioni dello sfiato. | La posizione ripetuta può indicare un percorso d'aria intrappolato, uno sfiato bloccato o un problema di flusso locale. |
| Il riempimento incompleto appare su più cavità | Chiedere se il bilanciamento del canale, l'alimentazione del materiale e il profilo di iniezione sono stati rivisti prima di cambiare lo strumento. | Le riprese brevi possono coinvolgere qualcosa di più della semplice geometria dello sfiato, comprese le impostazioni di consegna e processo. |
| I difetti variano dopo la pulizia, la configurazione o le modifiche alla produzione | Richiedi un confronto controllato delle condizioni dello stampo, della funzione di vuoto o ventilazione e della configurazione del processo. | I difetti variabili possono derivare dal cambiamento delle condizioni dello stampo o della macchina piuttosto che da una singola caratteristica di progettazione. |
Evitare di considerare la pressione o la velocità come unica leva correttiva. Un riempimento a pressione più elevata può comunque lasciare aria intrappolata se il percorso di fuga è inadeguato o se un'altra variabile del processo crea il difetto.
Un flusso di lavoro pratico per la revisione dello stampo prima di cambiare lo strumento
Prima di modificare la progettazione dello sfiato o cambiare il profilo di iniezione, rivedere la posizione del difetto, il percorso di riempimento della cavità, le condizioni dello sfiato, l'erogazione del materiale, la funzione di vuoto o sfiato, la temperatura e le condizioni dello stampo in un ordine controllato.
- Mappare il difetto. Segna i punti in cui si verificano vuoti, bolle o riempimenti incompleti sul disegno e sulle foto campione.
- Collegare il difetto al riempimento. Identificare probabili zone di ultimo riempimento, lunghi percorsi di flusso e caratteristiche che possono bloccare la fuoriuscita dell'aria.
- Controllare lo stato dello stampo e dello sfiato. Confermare se le prese d'aria, i percorsi del vuoto o le vie di fuga della linea di giunzione sono puliti, aperti e adeguati al difetto osservato.
- Esaminare le variabili del processo. Confronta la consegna del materiale, il bilanciamento del canale, il profilo di iniezione, la temperatura e le condizioni relative alla polimerizzazione prima di approvare un cambio utensile.
- Cambia un fattore alla volta. Chiedere al fornitore di documentare cosa è cambiato e quale risultato del campione è seguito, in modo che la decisione finale sullo stampo non sia basata su congetture.
Se un'ispezione fisica richiede l'accesso manuale all'attrezzatura di stampaggio alimentata, spegnere e scollegare la relativa fonte di alimentazione elettrica, idraulica, pneumatica o a batteria prima dell'accesso, seguire la procedura di accesso consentito del manuale del modello e non aggirare le protezioni.
Come questo si applica all'approvvigionamento di prodotti di consumo in silicone
Per l'approvvigionamento di prodotti di consumo in silicone, lo sfiato dovrebbe essere discusso come parte del materiale del fornitore, sviluppo dello stampo, formatura, applicazione e revisione del file di qualità piuttosto che come una caratteristica a sé stante dello stampo.
| Argomento dell'acquirente | Cosa confermare | Come supporta le decisioni di sfogo |
|---|---|---|
| Selezione dei materiali | Confermare la famiglia di materiali siliconici previsti e il percorso di lavorazione. | Il comportamento dell'LSR e il processo di polimerizzazione a caldo influiscono sul modo in cui si riempie la cavità e su come viene gestita l'aria intrappolata. |
| Sviluppo della muffa | Condividi disegni, dati 3D, facce cosmetiche e vincoli previsti della linea di giunzione. | I percorsi di sfiato devono essere esaminati rispetto al percorso di riempimento effettivo e alle caratteristiche sensibili ai difetti. |
| Applicazione e confezionamento | Chiarire l'ambiente di utilizzo, la manipolazione, i requisiti estetici e le superfici dell'imballaggio. | L'ambito dei servizi di Mitour Silicone comprende la progettazione del prodotto, lo sviluppo di stampi, i materiali, l'imballaggio e le categorie di prodotti in silicone, che sono aree di discussione rilevanti per i progetti OEM/ODM. |
| File di qualità | Chiedere quali registrazioni di ispezione, foto di campioni e documenti materiali accompagneranno i campioni. | La documentazione aiuta a separare un difetto di sfiato dello stampo da un requisito di materiale, movimentazione o applicazione. |
Dati RFQ da confermare prima delle decisioni sullo sfiato dello stampo
Una richiesta di offerta utile dovrebbe fornire al fornitore informazioni sufficienti su geometria, materiale, estetica, caso d'uso e documentazione per valutare se lo sfiato, l'impostazione del processo o la progettazione della parte rappresentano la probabile area di rischio.
- Disegni 2D e file 3D, inclusi spessore delle pareti, nervature, sporgenze, scritte e aree di sottosquadro.
- Scegli il materiale siliconico, l'intervallo di durezza, il colore e qualsiasi preferenza nota del percorso di stampaggio.
- Zone prioritarie cosmetiche, limiti della linea di giunzione e superfici in cui i segni di sfiato non sono accettabili.
- Foto o note campione che mostrano dove sono comparsi vuoti, bolle o riempimenti incompleti.
- Aree di discussione sui servizi previsti come progettazione del prodotto, sviluppo di stampi, selezione dei materiali, imballaggio e percorso OEM/ODM.
- Argomenti relativi alla documentazione dei prodotti di consumo separati dal riempimento degli stampi, come il contesto dei test sui composti volatili a cui fa riferimento Istituto federale tedesco per la valutazione dei rischi.
La documentazione sui composti volatili è un argomento relativo alla sicurezza del prodotto o ai test, non una prova che uno sfiato dello stampo prevenga i vuoti. Conserva la revisione dei difetti di processo e la documentazione dei prodotti di consumo in domande RFQ separate.
Limiti dello sfiato: quando la causa non è lo sfiato
Lo sfiato da solo non può garantire parti in silicone prive di vuoti o completamente riempite perché la gestione dell'aria interagisce con la preparazione del materiale, l'erogazione, il bilanciamento del canale, la funzione di vuoto, il profilo di iniezione, la temperatura e le condizioni dello stampo.
Non considerare la profondità, la larghezza o la lunghezza del piano di ventilazione universale come corrette per ogni stampo in silicone. Chiedere invece al fornitore di giustificare le dimensioni proposte dello sfiato per la geometria specifica, il materiale siliconico, la posizione del punto di accesso, le superfici cosmetiche e i vincoli dell'attrezzatura.
- Se il difetto segue la posizione dell'ultimo riempimento, il percorso di ventilazione e le condizioni dello stampo meritano un'attenta revisione.
- Se i difetti cambiano con le condizioni di installazione o di produzione, rivedere la consegna del materiale, la funzione di vuoto o ventilazione, la temperatura e il profilo di iniezione.
- Se l'aria viene introdotta prima dello stampaggio, anche le pratiche di miscelazione e deaerazione possono influire sul rischio di vuoti finali.
- Richiedere una documentazione a campione della modifica apportata, del risultato osservato e della limitazione rimanente.
Conclusione
La migliore decisione d'acquisto è quella di esaminare lo sfiato dello stampo in silicone come parte di una discussione controllata su stampi, materiali e processi, non come un'unica soluzione garantita.
Prima della richiesta di offerta o dell'approvazione dello stampo, inviare la geometria completa, il materiale target, i requisiti estetici, le condizioni d'uso e le aspettative sulla documentazione. Quindi chiedi al fornitore di spiegare come verranno controllati i registri di ventilazione, percorso del flusso, movimentazione dei materiali e ispezione per la tua specifica parte in silicone.
Domande frequenti
Queste risposte aiutano gli acquirenti a formulare domande pratiche prima di discutere con un fornitore sullo sfiato degli stampi in silicone.
Che cos'è lo sfiato dello stampo in silicone?
È il percorso di fuga pianificato per aria e gas poiché il silicone riempie la cavità dello stampo, in particolare vicino alle aree di ultimo riempimento dove l'aria intrappolata può creare bolle, vuoti o riempimento incompleto.
La ventilazione previene tutti i vuoti?
No. Lo sfiato aiuta a ridurre il rischio di aria intrappolata, ma i vuoti possono anche coinvolgere l'erogazione del materiale, il bilanciamento del canale, il profilo di iniezione, la funzione di vuoto, la temperatura e le condizioni dello stampo.
Perché il background dell’LSR è importante per una discussione di sfogo?
La gomma siliconica liquida è un materiale in due parti che viene miscelato e polimerizzato a caldo, quindi il sistema del materiale e il percorso di lavorazione influiscono sul modo in cui devono essere rivisti il comportamento di riempimento e la rimozione dell'aria.
Quali informazioni sui difetti devo inviare a un fornitore?
Invia foto, etichette campione e marcature di disegno che mostrano dove si verificano bolle, vuoti o riempimenti incompleti, perché la posizione ripetuta aiuta a identificare se è coinvolto un percorso di sfiato o un'altra variabile di processo.
Posso richiedere le dimensioni esatte della ventola nella prima richiesta di offerta?
Chiedere l'approccio di ventilazione proposto dal fornitore, ma non dare per scontato che una dimensione universale si adatti a ogni parte in silicone. La geometria, il materiale, la posizione del punto di accesso, i limiti estetici e i vincoli degli strumenti dovrebbero guidare la revisione del progetto finale.
Come può Mitour Silicone discuterne durante l'approvvigionamento OEM/ODM?
Mitour Silicone presenta servizi OEM/ODM in silicone personalizzati che includono progettazione del prodotto, sviluppo di stampi, materiali, imballaggi e categorie di prodotti in silicone, in modo che gli acquirenti possano inquadrare lo sfiato come parte della più ampia discussione sullo sviluppo del prodotto.
Il test sui composti volatili è uguale alla revisione dello sfiato dello stampo?
No. I test sui composti volatili costituiscono un argomento separato nella documentazione dei prodotti di consumo; non deve essere utilizzato come prova che il progetto di ventilazione dello stampo prevenga vuoti o riempimenti incompleti.


