

シリコン金型の通気は、閉じ込められた空気に制御された逃げ道を与えることで、空隙、気泡、不完全な充填を減らすのに役立ちますが、購入者は、金型や RFQ を承認する前に、材料の供給、流路、真空機能、温度制御、ランナーのバランス、部品の形状、および品質文書と併せて確認する必要があります。
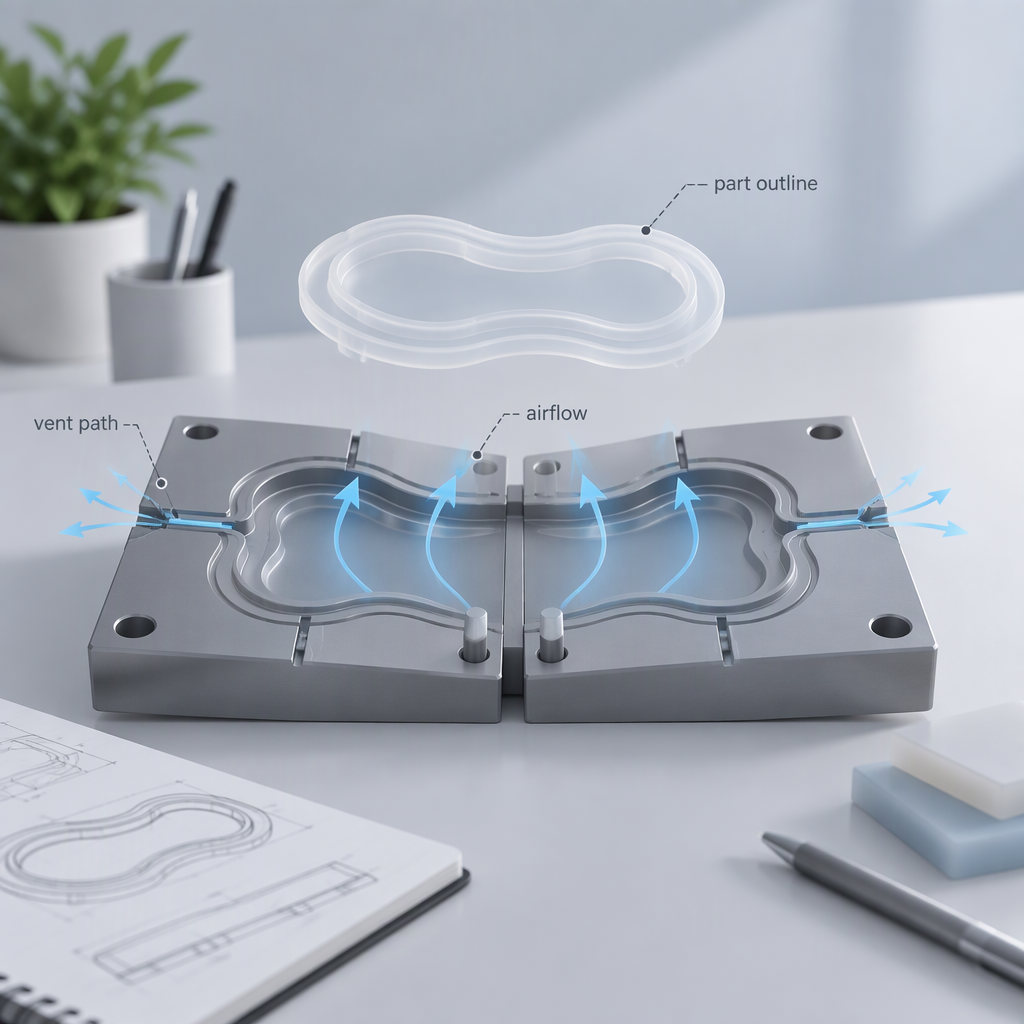
シリコン部品におけるモールドベントの作用
金型の通気により、排出された空気とガスがキャビティから出る経路が確保され、同時に 2 液状の液体シリコーンゴムが計量、混合され、熱硬化されてエラストマー部品が形成されます。
バイヤーとの会話では、材料システムから始めると役立ちます。 ダウは、液体シリコーンゴムを、 液体射出成形および関連する製造方法で使用される二液型の分散可能なシリコーン材料であると説明しています。そのような状況では、ガス抜きは表面上の後付けではありません。それは空洞をきれいに埋める方法の一部です。
同じ空気管理原理は射出成形の外にも同様に現れます。WACKER のシリコーン加工チュートリアルでは、ボイドのないポッティング用途のための 2 液混合シリコーンの真空脱気について説明しており、正確な金型設計が異なる場合でも、なぜシリコーン加工において閉じ込められた空気の制御が重要であるかを示しています。
民生用成形部品では、真空排気が不十分な場合、気泡、内部空隙、未充填のエッジ、弱く見える最終充填ゾーン、または不均一な表面として現れることがあります。したがって、購入者の適切な質問は、「ツールに通気孔があるか?」ということだけではありません。しかし、「サプライヤーは、通気経路、材料の流れ、およびプロセスウィンドウがこの形状で連携して機能することをどのように確認するのでしょうか?」
なぜシリコンパーツが完全に充填される前に空気が閉じ込められるのか
エアポケットは、キャビティが完全に充填される前に前進するシリコーンの前面が逃げ道を塞ぐ場合、またはプロセス条件により除去できない速度で気泡が追加される場合に発生します。
- ジオメトリは最後に塗りつぶされた領域を作成します。 薄いリブ、深いポケット、レタリング、アンダーカット、長い流路により、空気が小さな末端ゾーンに向かって押しやられ、そこから逃げるのが難しくなります。
- ランナーとゲートのバランスは充填に影響します。 ある領域が別の領域よりも早く満たされると、閉じ込められた空気が遅延または孤立したキャビティ ゾーンに残る可能性があります。
- 通気条件が重要です。 通気口が塞がれているか無効になっていると、利用可能な空気の経路が減少するため、金型が正常に閉じているように見えても欠陥が残る可能性があります。
- 金型が満たされる前に空気が入る可能性があります。 混合と脱気に関するシリコーン加工のガイダンスは、材料が最終形状に達する前に閉じ込められた空気が発生する可能性があることを示しているため、上流の材料の取り扱いは見直す価値があります。
このため、通気に関する議論には、部品の図面、ゲートの位置、予想される表面の表面、および再発する欠陥マップを含める必要があります。たとえば、厚いボスのボイドは、長くて薄いフィーチャーの端にある短いショットとは異なるレビューにつながります。
通気が原因である可能性があるかどうかを診断する方法
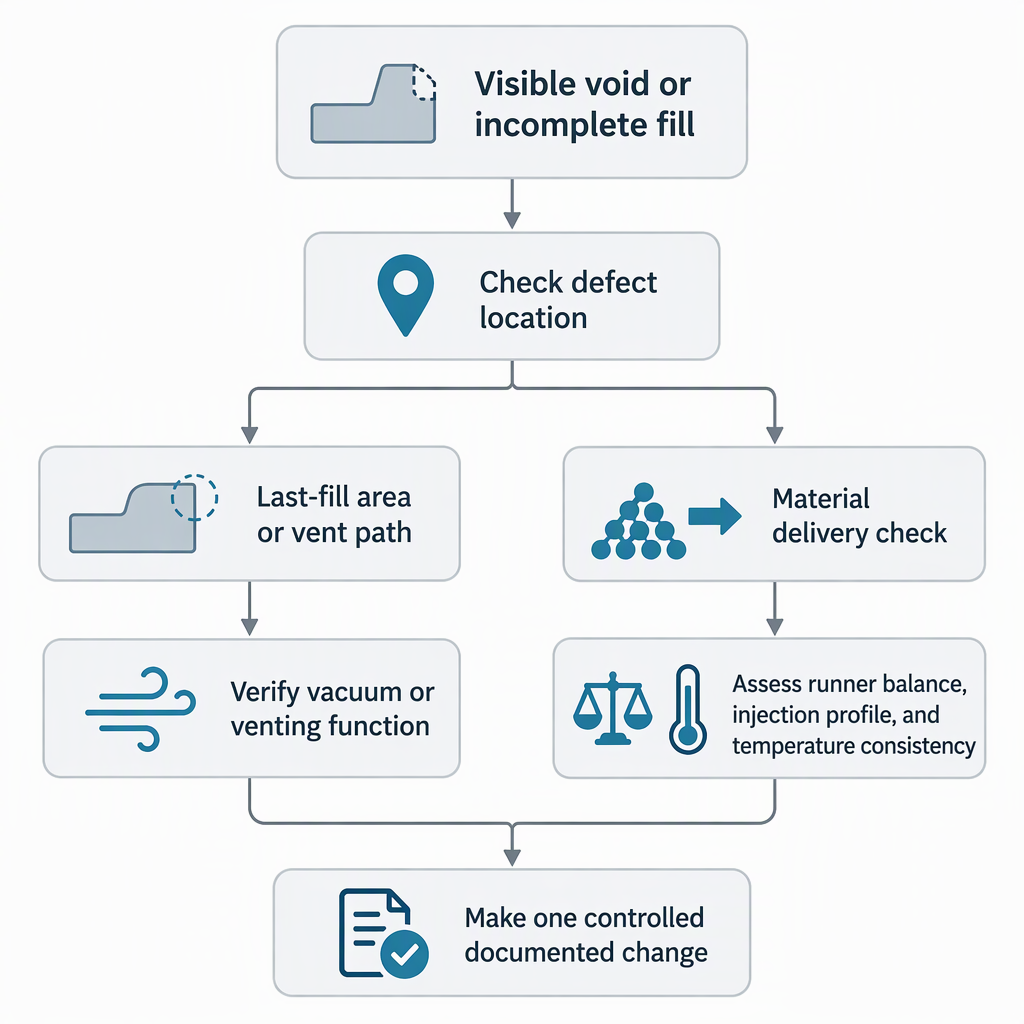
最終充填領域の近くで欠陥が繰り返される場合や、逃がし経路が遮断されている場合には、ベントが関係する可能性が高くなりますが、ショート ショット、気泡、アンダーフィルには、真空、ランナー バランス、材料供給、射出プロファイル、温度、金型の状態も関係する可能性があります。
| 観察された問題 | 購入者のレビューに関する質問 | それが重要な理由 |
|---|---|---|
| 同じ最後の塗りつぶし領域でのボイドまたはバブルの繰り返し | 空気の逃げがどのように計画され、通気口の状態がどのようにチェックされるかを尋ねます。 | 繰り返し発生する場所は、閉じ込められた空気経路、通気口の詰まり、または局所的な流れの問題を示している可能性があります。 |
| 複数のキャビティにわたって不完全な充填が見られる | ツールを変更する前に、ランナーのバランス、材料供給、射出プロファイルを見直したかどうかを尋ねます。 | ショート ショットには、配送やプロセスの設定など、ベントのジオメトリ以上のものが関係する場合があります。 |
| 洗浄、セットアップ、生産変更後には欠陥が変化する | 金型の状態、真空または通気機能、プロセス設定を管理された状態で比較するよう依頼してください。 | さまざまな欠陥は、単一の設計上の特徴ではなく、金型や機械の状態の変化によって発生する可能性があります。 |
圧力や速度を唯一の修正手段として扱うことは避けてください。逃がし経路が不十分な場合、または別のプロセス変数が欠陥を引き起こしている場合、高圧充填でも空気が閉じ込められたままになる可能性があります。
ツールを変更する前の実践的な金型レビュー ワークフロー
ベント設計を変更したり射出プロファイルを変更したりする前に、欠陥位置、キャビティ充填経路、ベント状態、材料供給、真空またはベント機能、温度および金型の状態を制御された順序で確認してください。
- 欠陥をマッピングします。 図面やサンプル写真上でボイド、気泡、または不完全な充填が発生した場所にマークを付けます。
- 欠陥を充填に関連付けます。 空気の逃げを遮断する可能性のある最終充填ゾーン、長い流路、および機能を特定します。
- 金型と通気口の状態を確認します。 通気口、真空経路、またはパーティングラインの逃げ道が清潔で開いており、観察された欠陥に対して適切であるかどうかを確認します。
- プロセス変数を確認します。 工具の交換を承認する前に、材料の供給、ランナーのバランス、射出プロファイル、温度、硬化関連の条件を比較します。
- 一度に 1 つの要素を変更します。 最終的な金型の決定が推測に基づいて行われないように、サプライヤーに変更内容とその後のサンプル結果を文書化するよう依頼してください。
物理的検査で電動成形装置に手動でアクセスする必要がある場合は、アクセスする前に関連する電気、油圧、空気圧、またはバッテリーの電源をオフにして切断し、モデルのマニュアルで許可されているアクセス手順に従い、ガードを回避しないでください。
これがシリコン消費者製品の調達にどのように適用されるか
シリコーン消費者製品の調達では、ベントは、独立した金型の機能としてではなく、サプライヤーの材料、金型開発、成形、適用、および品質ファイルのレビューの一部として議論される必要があります。
| バイヤートピック | 確認すべき内容 | ベントの決定をどのようにサポートするか |
|---|---|---|
| 材料の選択 | 対象となるシリコーン材料ファミリーと加工ルートを確認してください。 | LSR の動作と熱硬化処理は、キャビティの充填方法と閉じ込められた空気の管理方法に影響を与えます。 |
| 金型開発 | 図面、3D データ、化粧面、および予想されるパーティング ラインの制約を共有します。 | ベント パスは、実際の充填パスおよび欠陥に敏感なフィーチャと比較して検討する必要があります。 |
| アプリケーションとパッケージング | 使用環境、取り扱い、外観要件、包装表面を明確にします。 | Mitour Silicone のサービス範囲には、製品設計、金型開発、材料、パッケージング、およびシリコーン製品カテゴリが含まれており、これらは OEM/ODM プロジェクトに関連する議論領域です。 |
| 高品質のファイル | サンプルにどのような検査記録、サンプル写真、資料が付属するかを尋ねます。 | 文書は、金型の通気不良を材料、取り扱い、または用途の要件から区別するのに役立ちます。 |
金型の通気を決定する前に確認するための RFQ データ
有用な RFQ では、ベント、プロセス設定、または部品設計がリスク領域である可能性が高いかどうかを判断するために、サプライヤーに十分な形状、材料、外観、使用例、および文書情報を提供する必要があります。
- 肉厚、リブ、ボス、レタリング、アンダーカット領域を含む 2D 図面と 3D ファイル。
- ターゲットのシリコーン材料、硬度範囲、色、既知の成形ルートの好み。
- 見た目の優先ゾーン、パーティングラインの限界、ベントマークが許容できない表面。
- 空隙、気泡、または不完全な充填が発生した場所を示す写真またはサンプルメモ。
- 製品設計、金型開発、材料選択、パッケージング、OEM/ODM パスなどのサービスに関する議論が予想される領域。
- 金型充填とは別の消費者製品ドキュメントのトピック (たとえば、 ドイツ連邦リスク評価研究所.
揮発性化合物の文書は製品の安全性またはテストのトピックであり、金型ベントがボイドを防止することを証明するものではありません。プロセス欠陥のレビューと消費者向け製品のドキュメントは、別の RFQ 質問に保管してください。
ベントの限界:原因がベントではない場合
空気管理は材料の準備、搬送、ランナーのバランス、真空機能、射出プロファイル、温度、金型の状態と相互作用するため、通気だけではシリコン部品にボイドがないことや完全に充填されたことを保証することはできません。
普遍的なベントの深さ、幅、またはランドの長さを、すべてのシリコーン型に正しいものとして扱わないでください。代わりに、サプライヤーに、特定の形状、シリコーン材料、ゲートの位置、化粧面、工具の制約に対して提案されたベント寸法を正当化するよう依頼してください。
- 最後に充填した位置に欠陥があった場合は、ベント パスと金型の状態を詳しく検討する必要があります。
- セットアップまたは生産条件によって欠陥が変化する場合は、材料の供給、真空または通気機能、温度、射出プロファイルを確認してください。
- 成形前に空気を導入する場合、混合と脱気の実施も最終的なボイドのリスクに影響を与える可能性があります。
- 加えられた変更、観察された結果、および残りの制限についてのサンプルベースの文書を要求してください。
結論
購入を決定する最善の決定は、シリコーン金型の通気を、単一の保証された修正としてではなく、制御された金型、材料、およびプロセスに関する議論の一部として検討することです。
RFQ または金型の承認の前に、完全な形状、ターゲット材料、表面要件、使用条件、およびドキュメントの期待事項を送信してください。次に、サプライヤーに、特定のシリコーン部品の通気、流路、材料の取り扱い、および検査記録がどのようにチェックされるのか説明してもらいます。
よくある質問
これらの回答は、購入者がシリコンモールドの通気についてサプライヤーと話し合う前に、実際的な質問を組み立てるのに役立ちます。
シリコンモールドのベントとは何ですか?
これは、シリコーンが金型キャビティ、特に閉じ込められた空気によって気泡、空隙、または不完全な充填が生じる可能性がある最終充填領域付近に充填されるときに、空気とガスが計画的に逃げられる経路です。
通気を行うとすべての空隙が防止されますか?
いいえ。ベントは空気閉じ込めのリスクを軽減しますが、ボイドには材料の供給、ランナーのバランス、射出プロファイル、真空機能、温度、金型の状態も関係する可能性があります。
LSR の背景がガス抜きの議論に重要なのはなぜですか?
液状シリコーン ゴムは、混合して熱硬化する 2 つの部分からなる材料であるため、材料システムと加工ルートは、充填挙動と空気除去をどのように検討する必要があるかに影響します。
どのような欠陥情報をサプライヤーに送信すればよいですか?
気泡、空隙、または不完全な充填が発生した場所を示す写真、サンプル ラベル、図面マークアップを送信します。位置を繰り返すことで、ベント パスまたは別のプロセス変数が関与しているかどうかを特定するのに役立ちます。
最初の RFQ で正確なベント寸法をリクエストできますか?
サプライヤーが提案する通気アプローチを尋ねてください。ただし、1 つの普遍的な寸法がすべてのシリコーン部品に適合すると仮定しないでください。形状、材料、ゲートの位置、外観上の制限、工具の制約により、最終的な設計レビューが行われます。
Mitour Silicone は、OEM/ODM 調達中にこれについてどのように議論できますか?
Mitour Silicone は、製品設計、金型開発、材料、パッケージング、シリコーン製品カテゴリを含むカスタム シリコーン OEM/ODM サービスを提供しているため、バイヤーはより広範な製品開発の議論の一環としてベントを組み立てることができます。
揮発性化合物のテストは金型の通気のレビューと同じですか?
いいえ。揮発性化合物のテストは消費者製品のドキュメントの別のトピックです。金型の通気設計によってボイドや不完全な充填が防止されるという証拠として使用すべきではありません。


